


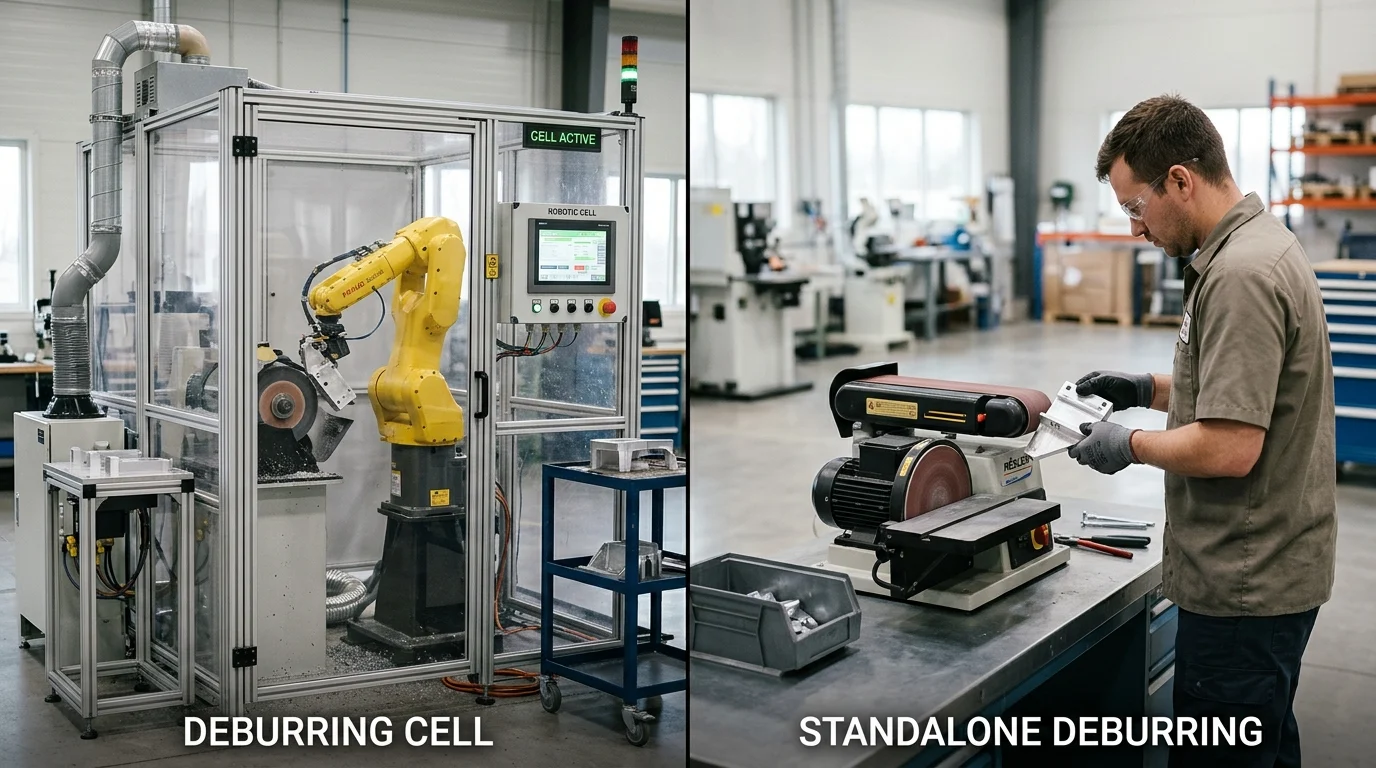
डिबरिंग को अक्सर गौण चरण माना जाता है, लेकिन यह पूरी मशीनिंग प्रक्रिया में उत्पादन, गुणवत्ता और श्रम लागत को काफी हद तक प्रभावित कर सकता है। जैसे-जैसे टॉलरेंस सख्त होते जाते हैं और कुशल श्रमिकों की उपलब्धता बढ़ती जाती है, एक स्टैंडअलोन मशीन और एक एकीकृत स्वचालित सेल के बीच चुनाव करना केवल उपकरण खरीदने का निर्णय नहीं रह जाता, बल्कि यह पूंजी नियोजन का एक महत्वपूर्ण निर्णय बन जाता है। एक स्टैंडअलोन यूनिट कम जटिलता के साथ तात्कालिक समस्या का समाधान कर सकती है, जबकि एक रोबोटिक सेल दोहराव योग्य बल नियंत्रण, टैक्ट-टाइम अलाइनमेंट और भविष्य में बिना किसी कर्मचारी के उत्पादन को संभव बना सकती है। यह गाइड चक्र समय, OEE, पार्ट ज्योमेट्री, गुणवत्ता जोखिम, लीड टाइम और कुल स्वामित्व लागत के आधार पर दोनों विकल्पों की तुलना करती है, ताकि निर्माता आत्मविश्वास के साथ निवेश कर सकें।
डिबरिंग सेल बनाम स्टैंडअलोन निर्णय को स्पष्ट करें
उत्पादन बढ़ाने के लिए डिबरिंग सेल और एक स्टैंडअलोन मशीन का मूल्यांकन करना एक महत्वपूर्ण कदम है। जैसे-जैसे विनिर्माण में सटीकता कम होती जाती है और श्रम की उपलब्धता घटती-बढ़ती रहती है, द्वितीयक प्रक्रियाएं लाइन की गति, गुणवत्ता नियंत्रण और परिचालन लागत को सीधे प्रभावित करती हैं। जहां एक स्टैंडअलोन मशीन 4 से 8 सप्ताह के सामान्य खरीद समय के साथ किसी तात्कालिक स्थानीय बाधा को दूर कर सकती है, वहीं एक स्वचालित सेल (जिसके एकीकरण में अक्सर 16 से 24 सप्ताह लगते हैं) बिना किसी की देखरेख के विनिर्माण के लिए आधार तैयार करती है। सही विकल्प चक्र समय के लक्ष्यों, पुर्जे की ज्यामिति और कुल स्वामित्व लागत पर निर्भर करता है। (नोट: इस मार्गदर्शिका में दिए गए सभी वित्तीय आंकड़े, सहनशीलता और क्षमता मापक तुलना के लिए उदाहरण स्वरूप मानदंड हैं, न कि निश्चित बाजार डेटा।)
ये विकल्प परस्पर अनन्य नहीं हैं; सुविधाएं अक्सर बैच उपकरण को संयोजित करती हैं, रोबोट द्वारा संचालित कोशिकाएँया फिर पुर्जों के मिश्रण और भविष्य की क्षमता के आधार पर कई स्वतंत्र इकाइयाँ।
निर्णय को उत्पादन लक्ष्यों से जोड़ें
डिबरिंग उपकरण की खरीद यह व्यापक सुविधा मानकों, विशेष रूप से टैक्ट टाइम और समग्र उपकरण प्रभावशीलता (OEE) के साथ संरेखित होना चाहिए। यदि मैन्युअल डिबरिंग की बाधा से प्रक्रिया बाधित होती है, तो मशीनिंग लाइन में 85% से 90% का लक्षित OEE प्राप्त करना असंभव है। स्वचालित डिबरिंग सेल अपस्ट्रीम CNC केंद्रों के साथ सिंक्रनाइज़ होते हैं, जिससे यह सुनिश्चित होता है कि डिबरिंग चक्र समय प्राथमिक मशीनिंग चक्र समय के बराबर या उससे कम हो।
इसके अलावा, गुणवत्ता प्रबंधन मानकों के साथ संरेखण, जैसे कि प्रकाशित मानकों के साथ, इंटरनैशनल ऑर्गनाइज़ेशन फॉर स्टैंडर्डाइज़ेशनइसके लिए प्रक्रिया की सटीक पुनरावृत्ति आवश्यक है। जब उत्पादन लक्ष्यों के लिए दोषरहित शिपमेंट या अत्यधिक सुसंगत सतह फिनिश की आवश्यकता होती है, तो चयनित उपकरण को प्रलेखित, सत्यापन योग्य बल अनुप्रयोग प्रदान करना चाहिए - आमतौर पर अपघर्षक के आधार पर 10 से 50 न्यूटन का निरंतर संपर्क बल बनाए रखना चाहिए।
उन संकेतों की पहचान करें जो दर्शाते हैं कि वर्तमान डिबरिंग प्रक्रिया अपर्याप्त है।
किनारों में भिन्नता या परिचालन संबंधी द्वितीयक क्षति के कारण उच्च स्क्रैप या पुनर्कार्य दरें—जैसे कि 2% से 3% की आधारभूत दर से अधिक—नए पूंजीगत उपकरणों की आवश्यकता को पूरी तरह से उचित ठहराती हैं। जब पुर्जे अत्यधिक चैम्फरिंग या छूटे हुए बर्र के कारण निरीक्षण में विफल हो जाते हैं, तो वर्तमान प्रक्रिया में आवश्यक यांत्रिक नियंत्रण का अभाव होता है।
किनारे की त्रिज्या में असंगति एक और स्पष्ट संकेत है। यदि इंजीनियरिंग विनिर्देशों के अनुसार किनारे की दरार 0.05 मिमी ±0.01 मिमी होनी चाहिए, और गुणवत्ता नियंत्रण डेटा 0.025 मिमी से अधिक मानक विचलन दर्शाता है (जिससे Cpk 1.0 से काफी नीचे आ जाता है), तो मौजूदा प्रक्रिया सांख्यिकीय रूप से इस सहनशीलता को पूरा करने में असमर्थ है। इसके अतिरिक्त, यदि डिबरिंग श्रम लागत कुल पुर्जे की लागत के 15% से अधिक है, या यदि बार-बार होने वाली तनाव संबंधी चोटों के कारण श्रमिक क्षतिपूर्ति प्रीमियम में सालाना 10% से 20% की वृद्धि हो रही है, तो प्रक्रिया में सुधार की सख्त जरूरत है।
विकल्पों की तुलना करने से पहले उन्हें परिभाषित करें।
स्टैंडअलोन मशीनों और स्वचालित इकाइयों के बीच वास्तुशिल्पीय और परिचालन संबंधी अंतरों को स्पष्ट रूप से परिभाषित करने से एकीकरण आवश्यकताओं, ऑपरेटर की भागीदारी और आकार के संबंध में गलत धारणाओं से बचा जा सकता है। इन अंतरों को समझने से यह सुनिश्चित होता है कि विनिर्देश प्रक्रिया में बर्र हटाने की भौतिकी, वर्कपीस का पदार्थ विज्ञान और उपकरण को नियंत्रित करने के लिए आवश्यक डिजिटल अवसंरचना को ध्यान में रखा जाए।
एक स्वचालित डिबरिंग सेल को एक स्टैंडअलोन मशीन से अलग पहचानें
एक स्टैंडअलोन डिबरिंग मशीन एक अलग उपकरण है—जैसे कि वाइब्रेटरी बाउल, 1,500 से 3,000 आरपीएम पर चलने वाला सिंगल-स्टेशन ब्रश डिबरर, या थर्मल डिबरिंग चैंबर—जो व्यापक उत्पादन लाइन से स्वतंत्र रूप से काम करता है। हालांकि आमतौर पर इसमें ऑपरेटर द्वारा पुर्जों को मैन्युअल रूप से लोड और अनलोड करने की आवश्यकता होती है, आधुनिक स्टैंडअलोन मशीनों में सेमी-ऑटोमेटेड लोडिंग या बारकोड-ट्रिगर प्रोग्राम जैसी सुविधाएं हो सकती हैं। इनका नियंत्रण तंत्र स्थानीयकृत रहता है और इसमें गहन नेटवर्क एकीकरण के बिना एक बुनियादी HMI का उपयोग किया जाता है।
इसके विपरीत, एक स्वचालित डिबरिंग सेल एक बहु-घटक प्रणाली है जिसे निरंतर, बिना किसी देखरेख के संचालन के लिए डिज़ाइन किया गया है। इसमें आम तौर पर एक 6-अक्षीय आर्टिकुलेटेड रोबोट या फिर उच्च गति वाले स्पिंडल (अक्सर 10,000 से 40,000 आरपीएम), स्वचालित सामग्री प्रबंधन और पुर्जों के अभिविन्यास के लिए विज़न सिस्टम का उपयोग करने वाली मल्टी-एक्सिस सीएनसी प्रणाली। एक सेल को सुविधा के विनिर्माण निष्पादन प्रणाली (एमईएस) में डिजिटल रूप से एकीकृत किया जा सकता है, जिससे वास्तविक समय में उपकरण घिसाव की भरपाई और स्वचालित प्रोग्राम स्विचिंग संभव हो पाती है।
पार्ट की ज्यामिति, बर्र का प्रकार, सामग्री और सहनशीलता का आकलन करें।
वर्कपीस की भौतिक विशेषताएं दोनों प्रणालियों की उपयुक्तता निर्धारित करती हैं। कठोर एयरोस्पेस मिश्र धातुओं में जिद्दी, कठोर बर्र उत्पन्न होते हैं जिनके लिए आक्रामक, उच्च-टॉर्क स्पिंडल अनुप्रयोगों की आवश्यकता होती है, जबकि नरम धातुओं को केवल हल्के अपघर्षक ब्रशिंग की आवश्यकता हो सकती है।
| सामग्री वर्ग | विशिष्ट कठोरता | बर्र विशेषता | सामान्य स्पिंडल गति | पसंदीदा उपकरण |
|---|---|---|---|---|
| एल्युमिनियम (जैसे, 6061-T6) | ~95 एचबी | नरम, लचीला, चिपचिपा | 15,000 – 25,000 आरपीएम | स्टैंडअलोन या सेल |
| कार्बन स्टील (जैसे, 1018) | ~120 एचबी | मध्यम, पूर्वानुमानित | 10,000 – 20,000 आरपीएम | स्टैंडअलोन या सेल |
| टाइटेनियम (जैसे, Ti-6Al-4V) | ~36 एचआरसी | कठिन, आसानी से कठोर बना देता है | 5,000 – 15,000 आरपीएम | कठोर स्वचालित सेल |
| इनकोनेल / सुपरअलॉय | ~40+ एचआरसी | बेहद कठोर, उच्च ताप | 3,000 – 10,000 आरपीएम | कठोर स्वचालित सेल |
यदि पार्ट की ज्यामिति में जटिल प्रतिच्छेदी क्रॉस-होल या गहरी आंतरिक गुहाएँ हों, तो आवश्यक आर्टिकुलेशन प्राप्त करने के लिए विशेष माइक्रो-टूलिंग से लैस 6-एक्सिस रोबोटिक सेल आवश्यक हो सकता है। इसके विपरीत, सरल सपाट पार्ट्स के लिए स्वचालित सेल अक्सर अनावश्यक होता है, जहाँ एक स्टैंडअलोन मशीन पर ब्रश डिबरिंग द्वारा डिबरिंग करना अत्यंत शीघ्रता से संभव होता है।
टॉलरेंस भी उपकरण चयन को प्रभावित करते हैं। ऑटोमोटिव ट्रांसमिशन कंपोनेंट्स के लिए 0.125mm ±0.025mm की सटीक एज ब्रेक की आवश्यकता हो सकती है। एक स्टैंडअलोन मशीन पर इसे प्राप्त करना ऑपरेटर की फिक्सचरिंग सटीकता पर बहुत अधिक निर्भर करता है। जबकि एक स्वचालित सेल दबाव को अवशोषित करने के लिए गतिशील रूप से समायोजित कर सकता है। कास्टिंग विविधताएँलेकिन मान्य उपकरण, सक्रिय अनुपालन, कठोर फिक्सचरिंग और उचित मापन के बिना यह स्वाभाविक रूप से बेहतर एज कंट्रोल की गारंटी नहीं देता है।
तकनीकी खरीदारों के लिए प्रमुख शब्दों को स्पष्ट करें
प्रस्तावों का मूल्यांकन करने के लिए विशिष्ट एकीकरण शब्दावली की ठोस समझ आवश्यक है। "सक्रिय अनुपालन" से तात्पर्य एंड-ऑफ-आर्म टूलिंग (ईओएटी) या स्पिंडल की सतह के विरुद्ध एक स्थिर बल बनाए रखने की क्षमता से है (उदाहरण के लिए, 10-100 एन के समायोज्य बल के साथ ±5 मिमी का स्ट्रोक), मामूली आयामी विचलन के बावजूद - जो घुमावदार भागों पर खरोंच को रोकने के लिए महत्वपूर्ण है।
"पेलोड क्षमता" से तात्पर्य उस अधिकतम भार से है जिसे कोई रोबोट दोहराव क्षमता को प्रभावित किए बिना पूर्ण विस्तार पर संभाल सकता है। किसी पुर्जे के भार और जटिल वायवीय ग्रिपरों और मल्टी-टूल ब्लॉकों के संयुक्त द्रव्यमान को संभालने के लिए 20 किलोग्राम से 50 किलोग्राम पेलोड वाले रोबोट की आवश्यकता हो सकती है। अंत में, वास्तविक थ्रूपुट लाभ की गणना के लिए "चक्र समय ओवरलैप" का विश्लेषण आवश्यक है: मशीन प्रोसेसिंग समय, लोड/अनलोड समय, रोबोट स्थानांतरण समय और समानांतर संचालन में अंतर करना। एक स्टैंडअलोन मशीन अनुक्रमिक समय बढ़ा सकती है, जबकि एक स्वचालित सेल अक्सर अगले सीएनसी चक्र के साथ-साथ डिबरिंग का कार्य करता है, जिससे समग्र लाइन संतुलन में सुधार होता है।
लागत, क्षमता और जोखिम की तुलना करें
डिबरिंग उपकरण के वित्तीय औचित्य के लिए पूंजीगत व्यय (CAPEX) और परिचालन व्यय (OPEX) के बीच संतुलन बनाना आवश्यक है। सही लागत विश्लेषण में स्थान उपयोग, उपयोगिता खपत, श्रम आवंटन और रखरखाव अंतराल (जैसे, स्टैंडअलोन सिस्टम के लिए 500 घंटे का निवारक रखरखाव बनाम रोबोटिक सिस्टम के लिए 2,000 घंटे का अंतराल) शामिल होते हैं। जोखिम कम करना भी महत्वपूर्ण है: एक अत्यधिक कठोर स्टैंडअलोन सिस्टम में निवेश करने से पुर्जों के डिज़ाइन में बदलाव होने पर अप्रचलित होने का जोखिम होता है, जबकि एक प्रोग्रामेबल सिस्टम अधिक प्रारंभिक जटिलता के बावजूद अनुकूलनशीलता प्रदान करता है।
पूंजी लागत, स्थान, उत्पादन क्षमता और श्रम का मूल्यांकन करें।
भौतिक क्षेत्रफल और श्रम का पुनर्वितरण दोनों प्रणालियों के बीच मुख्य परिचालन संबंधी अंतर हैं। एक स्टैंडअलोन मशीन आमतौर पर 2 से 4 वर्ग मीटर का मामूली स्थान घेरती है, जिससे इसे मौजूदा लेआउट में आसानी से स्थापित किया जा सकता है। सुरक्षा बाड़, पुर्जे प्रस्तुत करने वाले कन्वेयर और रोबोट नियंत्रक से सुसज्जित एक स्वचालित सेल को 10 से 15 वर्ग मीटर की आवश्यकता होती है। इन स्थानों का मूल्यांकन करते समय सुविधा इंजीनियरों को कारखाने की वास्तविक भूमि के प्रति वर्ग मीटर की लागत (आमतौर पर 150 से 300 डॉलर प्रति वर्ग मीटर वार्षिक) की गणना करनी चाहिए।
श्रम आवंटन परिचालन व्यय (OPEX) को काफी हद तक प्रभावित करता है। एक स्टैंडअलोन मशीन को आमतौर पर प्रति शिफ्ट एक समर्पित ऑपरेटर की आवश्यकता होती है। एक स्वचालित सेल इस निर्भरता को काफी हद तक कम कर देता है, जिसमें कच्चे माल को लोड करने और तैयार पैलेट को हटाने के लिए केवल बीच-बीच में ही ऑपरेटर की आवश्यकता होती है। इससे ऑपरेटर की लागत का एक छोटा सा हिस्सा कई कार्य केंद्रों में वितरित हो जाता है, जिससे कर्मचारी अधिक महत्वपूर्ण कार्यों के लिए मुक्त हो जाते हैं।
स्वचालित डिबरिंग सेल की लागत की तुलना स्टैंडअलोन मशीन की लागत से करें
मानक स्टैंडअलोन मशीनें त्वरित निवेश पर प्रतिफल (आरओआई) प्रदान करती हैं, बशर्ते उत्पादन मात्रा मशीन की मैन्युअल लोडिंग क्षमता के अनुरूप हो। इसके विपरीत, स्वचालित रोबोटिक डिबरिंग सेल में पूंजी निवेश की आवश्यकता बहुत अधिक होती है, जो EOAT, विज़न सिस्टम और एकीकरण इंजीनियरिंग की जटिलता से प्रेरित होती है। अधिक मात्रा में उत्पादन करने वाले निर्माता इन सेल के लिए दीर्घकालिक आरओआई लक्ष्य रखते हैं, जो बहु-शिफ्ट श्रम की समाप्ति, स्क्रैप में कमी और मशीन के अपटाइम में वृद्धि से उचित ठहराया जाता है। नीचे दी गई तालिका मानक औद्योगिक विन्यास और बहु-शिफ्ट मॉडल को मानते हुए विशिष्ट वित्तीय आधाररेखाओं को दर्शाती है।
| मीट्रिक | स्टैंडअलोन मशीन | स्वचालित डिबरिंग सेल |
|---|---|---|
| सामान्य पूंजीगत व्यय | $15,000 – $45,000 | $150,000 – $350,000+ |
| सामान्य लीड टाइम | 4 – 8 सप्ताह | 16 – 24 सप्ताह |
| पदचिह्न आवश्यकता | 2 – 4 वर्ग मीटर | 10 – 15 वर्ग मीटर |
| प्रत्यक्ष श्रम की आवश्यकता है | 1 ऑपरेटर / मशीन | ~0.15 ऑपरेटर / सेल |
| लक्षित आरओआई समय सीमा | 6 – 9 महीने | 18 – 24 महीने |
फिक्सचरिंग और इंटीग्रेशन जैसे छिपे हुए लागत कारकों को ध्यान में रखें
खरीदार अक्सर दोनों विकल्पों से जुड़ी छिपी हुई लागतों को कम आंकते हैं। स्टैंडअलोन मशीनों के लिए, छिपी हुई लागतें अक्सर उपभोज्य वस्तुओं की टूट-फूट और द्वितीयक पुर्जों की देखभाल में निहित होती हैं। यदि किसी वाइब्रेटरी बाउल को हर हफ्ते दो घंटे का मीडिया चेंजओवर चाहिए, तो इससे उत्पादन समय का काफी नुकसान होता है।
स्वचालित सेल के लिए, फिक्सचरिंग और एकीकरण प्रमुख लागत कारक हैं। रोबोटिक डिबरिंग के दौरान जटिल ज्यामितियों को सुरक्षित रखने के लिए कस्टम न्यूमेटिक वर्कहोल्डिंग से परियोजना की लागत में 5,000 से 20,000 डॉलर तक की वृद्धि हो सकती है, साथ ही जटिल 3डी कंटूर के लिए 80 से 200 घंटे का विशेष प्रोग्रामिंग समय भी लग सकता है। खरीदारों को विशेष रोबोटिक एब्रेसिव की न्यूनतम ऑर्डर मात्रा (एमओक्यू) का भी ध्यान रखना होगा, जिसके लिए 500 से 1,000 यूनिट की अग्रिम खरीद की आवश्यकता हो सकती है (जिसमें 2,000 से 5,000 डॉलर तक की प्रारंभिक नकदी शामिल है)।
डिबरिंग प्रोजेक्ट की योजना बनाएं
सैद्धांतिक चक्र समय से प्रमाणित, जमीनी प्रदर्शन तक पहुंचने के लिए कठोर परियोजना योजना की आवश्यकता होती है, जो आमतौर पर 3 से 6 महीने तक चलती है। सटीक एकीकरण चरणों की योजना बनाए बिना जल्दबाजी में खरीद करने से अक्सर ऐसे उपकरण प्राप्त होते हैं जो आयामी सहनशीलता को पूरा करने में विफल रहते हैं या अपस्ट्रीम बाधाएं उत्पन्न करते हैं। इंजीनियरिंग टीमों को किसी भी प्रणाली के कार्यान्वयन को एक बहु-विषयक परियोजना के रूप में लेना चाहिए, जिसके लिए गुणवत्ता आश्वासन, रखरखाव और आईटी विभागों से इनपुट की आवश्यकता होती है।
वर्तमान डिबरिंग वर्कफ़्लो का मानचित्रण करें
मौजूदा डिबरिंग वर्कफ़्लो का विस्तृत समय अध्ययन किसी भी नए उपकरण के लिए आधार रेखा स्थापित करता है। टीमें लक्ष्य निर्धारित करने के लिए एक मानक गणना का उपयोग कर सकती हैं: लक्ष्य चक्र समय = (उपलब्ध अपटाइम - परिवर्तन समय) / आवश्यक पुर्जों की मात्रा.
यदि वर्तमान मैन्युअल प्रक्रिया में 45 सेकंड लगते हैं सक्रिय पिसाई प्रति यूनिट 15 सेकंड के पार्ट हैंडलिंग समय को मिलाकर, कुल चक्र समय 60 सेकंड है। प्राथमिक सीएनसी मशीनिंग समय के साथ इसकी तुलना करने पर बाधाएं सामने आती हैं। यदि अपस्ट्रीम सीएनसी सेंटर हर 40 सेकंड में एक पार्ट तैयार करता है, तो 60 सेकंड का डिबरिंग ऑपरेशन उत्पादन को सीमित कर देता है। नए उपकरण को मशीन प्रोसेसिंग, लोड/अनलोड और रोबोट ट्रांसफर समय को ध्यान में रखते हुए एक पूर्ण चक्र पूरा करना होगा जो सुविधा के विशिष्ट टैक्ट टाइम (जैसे, 35 से 38 सेकंड का लक्ष्य) और उपलब्ध अपटाइम के अनुरूप हो, ताकि निरंतर प्रवाह बना रहे और वर्क-इन-प्रोग्रेस (डब्ल्यूआईपी) का संचय न हो।
खरीद से पहले परीक्षण और आपूर्तिकर्ता मूल्यांकन करें
पूंजीगत उपकरणों की खरीद के लिए एक कठोर प्रूफ ऑफ कॉन्सेप्ट (PoC) आवश्यक है। खरीदारों को सामान्यीकृत क्षमता दावों के स्थान पर सांख्यिकीय रूप से सुदृढ़ सत्यापन प्रक्रिया अपनानी चाहिए। सहनशीलता और महत्वपूर्ण किनारों के स्थानों को परिभाषित करें, फिर परीक्षण के लिए उपकरण आपूर्तिकर्ता को एक प्रतिनिधि सबसे खराब स्थिति वाला बैच (आमतौर पर 30 से 50 टुकड़े) भेजें। आपूर्तिकर्ता को विस्तृत चक्र समय रिपोर्ट, उपभोग्य सामग्रियों के घिसाव का डेटा और औसत भिन्नता की रिपोर्ट करने के लिए पर्याप्त माप के साथ, बिना बर्र वाले पुर्जे वापस भेजने चाहिए।
इस मूल्यांकन के दौरान, गुणवत्ता इंजीनियरों को प्रत्येक विशेषता के लिए प्रोसेस कैपेबिलिटी इंडेक्स (सीपीके) विश्लेषण का अनुरोध करना होगा। चूंकि प्रक्रिया के दौरान एज रेडियस और बर्र साइज को मापना बेहद मुश्किल होता है, इसलिए महत्वपूर्ण विशेषताओं पर सक्षम सीपीके प्रदर्शित करने के लिए लगभग हमेशा ऑफलाइन मेट्रोलॉजी की आवश्यकता होती है। महत्वपूर्ण एयरोस्पेस या मेडिकल कंपोनेंट्स के लिए आमतौर पर एज रेडियस की स्थिरता के लिए प्रक्रिया का सीपीके 1.33 से अधिक होना आवश्यक होता है। यदि आपूर्तिकर्ता के छोटे ट्रायल रन में सीपीके 0.95 आता है, तो प्रक्रिया सांख्यिकीय रूप से सक्षम नहीं है, और उपकरण डिजाइन या अपघर्षक चयन को फिर से तैयार करना होगा।
फ्लोर लेआउट, एकीकरण और कार्यान्वयन की योजना बनाएं
फ्लोर लेआउट की योजना बनाते समय मशीन के भौतिक आयामों से कहीं अधिक बातों का ध्यान रखना आवश्यक है। स्वचालित इकाइयों के लिए सुरक्षा सर्वोपरि है। लेआउट में परिधि सुरक्षा, लाइट कर्टेन और ISO 13849-1 जैसे औद्योगिक मानकों के अनुरूप सुरक्षा इंटरलॉक की व्यवस्था होनी चाहिए, साथ ही रखरखाव कर्मियों को नियमित स्पिंडल जांच या रोबोट स्नेहन करने के लिए पहुंच की सुविधा भी होनी चाहिए।
यूटिलिटी इंटीग्रेशन भी उतना ही महत्वपूर्ण है। ऑटोमेटेड सेल्स को आमतौर पर 480V 3-फेज औद्योगिक बिजली और ग्रिपर और कंप्लायंस डिवाइस को संचालित करने के लिए स्थिर 90 PSI पर काम करने वाले स्वच्छ, शुष्क न्यूमेटिक ड्रॉप्स की आवश्यकता होती है।
डिबरिंग के लिए सही तरीका चुनें
डिबरिंग सेल और स्टैंडअलोन मशीन का मूल्यांकन करने के लिए उपकरण की क्षमताओं को उत्पादन मात्रा, पुर्जों की विविधता और दीर्घकालिक स्वचालन लक्ष्यों के साथ संरेखित करना आवश्यक है।
जब लचीलापन मायने रखता हो तो एक स्टैंडअलोन डिबरिंग मशीन चुनें।
स्टैंडअलोन डिबरिंग मशीनें हाई-मिक्स, लो-वॉल्यूम (HMLV) विनिर्माण वातावरण में उत्कृष्ट प्रदर्शन करती हैं। विभिन्न प्रकार के पार्ट ज्योमेट्री, अलग-अलग सामग्रियों या बार-बार डिज़ाइन परिवर्तन करने वाली सुविधाओं को स्टैंडअलोन इकाइयों की त्वरित सेटअप समय और सरल बदलाव से लाभ होता है। इन प्रणालियों के लिए प्रारंभिक पूंजीगत व्यय (CapEx) काफी कम होता है और ये कम जगह घेरती हैं। कॉन्ट्रैक्ट निर्माताओं या जॉब शॉप्स के लिए, जहां उत्पादन अनिश्चित होता है, स्टैंडअलोन इकाइयां व्यापक रोबोटिक रीप्रोग्रामिंग या डाउनटाइम के बिना छोटे बैचों के बीच स्विच करने के लिए आवश्यक लचीलापन प्रदान करती हैं।
जब पैमाने और एकरूपता मायने रखती हो, तो स्वचालित डिबरिंग सेल चुनें।
इसके विपरीत, एक स्वचालित डिबरिंग सेल औद्योगिक रोबोटिक्स, विज़न सिस्टम और विशेष एंड-ऑफ-आर्म टूलिंग को एकीकृत करके उच्च मात्रा, कम मिश्रण वाले उत्पादन में महारत हासिल करता है। यह दृष्टिकोण अद्वितीय दोहराव की गारंटी देता है, जो एयरोस्पेस या चिकित्सा उपकरण निर्माण जैसे उद्योगों के लिए महत्वपूर्ण है, जिनमें सतह की फिनिशिंग के लिए सख्त सहनशीलता अनिवार्य होती है। स्वचालन कार्यान्वयन डेटा के अनुसार, स्वचालन को बढ़ावा देने के लिए एसोसिएशन (ए3)द्वितीयक परिष्करण कार्यों में रोबोटिक सेल को एकीकृत करने से चक्र समय में भारी कमी आती है और मैनुअल सामग्री हैंडलिंग से जुड़े एर्गोनोमिक खतरे कम हो जाते हैं। हालांकि प्रारंभिक निवेश और स्थान की आवश्यकता काफी अधिक होती है, लेकिन निरंतर, बिना किसी की देखरेख के "लाइट्स-आउट" संचालन और न्यूनतम स्क्रैप दर के कारण निवेश पर प्रतिफल (आरओआई) में तेजी से वृद्धि होती है।
तुलना को एक स्पष्ट खरीदारी निर्णय में बदलें
डिबरिंग सेल बनाम स्टैंडअलोन निवेश रणनीति को अंतिम रूप देने के लिए, उत्पादन प्रबंधकों को अपने विशिष्ट परिचालन मापदंडों का मात्रात्मक मूल्यांकन करना होगा। तीन से पांच वर्षों की अवधि में अनुमानित विनिर्माण वृद्धि के मुकाबले वर्तमान उत्पादन आवश्यकताओं का आकलन करें।
| निर्णय मानदंड | स्टैंडअलोन डिबरिंग मशीन | स्वचालित डिबरिंग सेल |
|---|---|---|
| उत्पादन मात्रा | निम्न से मध्यम | उच्च (निरंतर संचालन) |
| भाग परिवर्तनशीलता | उच्च (उच्च-मिश्रण) | कम (लो-मिक्स) |
| प्रारंभिक पूंजीगत व्यय | निचला | उच्च |
| श्रम आवश्यकता | समर्पित ऑपरेटर की आवश्यकता है | न्यूनतम (बिना किसी की देखरेख के शिफ्ट चलाने की सुविधा देता है) |
| सुविधा का क्षेत्रफल | सघन | पर्याप्त (सुरक्षा गार्ड की आवश्यकता है) |
सर्वोत्तम समाधान का चयन इस बात पर निर्भर करता है कि कोई सुविधा तत्काल परिचालन लचीलेपन को प्राथमिकता देती है या दीर्घकालिक, स्केलेबल स्थिरता को। पूरी तरह से स्वचालित उद्योग 4.0 वर्कफ़्लो की ओर अग्रसर निर्माता स्वाभाविक रूप से एकीकृत सेल की ओर झुकेंगे, जबकि अत्यधिक परिवर्तनशील, कस्टम ऑर्डर का प्रबंधन करने वाले स्टैंडअलोन कॉन्फ़िगरेशन से बेहतर तत्काल मूल्य प्राप्त करेंगे।
चाबी छीनना
- जब प्राथमिकता तेजी से तैनाती की हो, आमतौर पर लगभग 4 से 8 सप्ताह के भीतर, और प्रक्रिया के लिए पूरी लाइन के एकीकरण की आवश्यकता न हो, तो एक स्टैंडअलोन डिबरिंग मशीन का उपयोग करें।
- जब साइकिल का समय अपस्ट्रीम सीएनसी आउटपुट से मेल खाना चाहिए, बिना किसी की देखरेख के संचालन को सपोर्ट करना चाहिए, या 85% से 90% ओईई लक्ष्य को बनाए रखने में मदद करनी चाहिए, तो स्वचालित डिबरिंग सेल की योजना बनाएं।
- बर्र, छूटे हुए किनारों या द्वितीयक क्षति से उत्पन्न 2% से 3% से अधिक स्क्रैप या रीवर्क को एक मजबूत संकेत मानें कि वर्तमान डिबरिंग नियंत्रण अपर्याप्त है।
- उपकरण खरीदने से पहले प्रक्रिया की क्षमता का मूल्यांकन करें, खासकर यदि 0.05 मिमी ±0.01 मिमी जैसी किनारों की आवश्यकताएं लगातार पूरी नहीं हो रही हैं।
- कुल स्वामित्व लागत में केवल खरीद मूल्य की तुलना करने के बजाय श्रम, उपकरण, एकीकरण, रखरखाव, स्क्रैप में कमी और स्केलेबिलिटी को शामिल करें।
- जब संयंत्र में पुर्जों का मिश्रण, उत्पादन की मात्रा या भविष्य की क्षमता संबंधी आवश्यकताएं भिन्न-भिन्न हों, तो स्टैंडअलोन मशीनों और रोबोट-संचालित कक्षों का उपयोग करके एक हाइब्रिड दृष्टिकोण पर विचार करें।
अक्सर पूछे जाने वाले प्रश्नों
स्टैंडअलोन डिबरिंग मशीन कब बेहतर विकल्प होती है?
जब आपको किसी स्थानीय समस्या के त्वरित समाधान की आवश्यकता हो, पुर्जों की ज्यामिति स्थिर हो, और ऑपरेटर द्वारा लोडिंग या बैच प्रोसेसिंग की सुविधा उपलब्ध हो, तो स्टैंडअलोन मशीन चुनें। आमतौर पर खरीद प्रक्रिया कम समय में, लगभग 4 से 8 सप्ताह में पूरी हो जाती है।
किसी निर्माता को स्वचालित डिबरिंग सेल में कब निवेश करना चाहिए?
जब डिबरिंग को सीएनसी साइकिल टाइम के अनुरूप करना हो, बिना किसी की देखरेख के उत्पादन करना हो, दोहराव में सुधार करना हो या श्रम पर निर्भरता कम करनी हो, तो स्वचालित सेल का उपयोग करना उचित रहता है। इसमें आमतौर पर अधिक योजना और एकीकरण का समय लगता है, जो अक्सर 16 से 24 सप्ताह तक होता है।
टैक्ट टाइम डिबरिंग उपकरण के चयन को कैसे प्रभावित करता है?
यदि डिबरिंग में अपस्ट्रीम मशीनिंग चक्र से अधिक समय लगता है, तो यह लाइन की बाधा बन जाता है। स्वचालित सेल अक्सर तब चुने जाते हैं जब OEE को सुरक्षित रखने के लिए डिबरिंग चक्र का समय टैक्ट टाइम के बराबर या उससे कम होना आवश्यक होता है।
गुणवत्ता के कौन से संकेत यह बताते हैं कि मैनुअल डिबरिंग अब संभव नहीं है?
चेतावनी के संकेतों में 2% से 3% से अधिक स्क्रैप या रीवर्क, असंगत एज ब्रेक, छूटे हुए बर्र, ओवर-चैम्फरिंग और खराब क्षमता दर्शाने वाला गुणवत्ता डेटा शामिल है, जैसे कि महत्वपूर्ण एज फीचर्स पर 1.0 से नीचे Cpk।
क्या स्टैंडअलोन मशीनों और रोबोटिक डिबरिंग सेल का एक साथ उपयोग किया जा सकता है?
जी हाँ। कई संयंत्रों में पुर्जों के मिश्रण, मात्रा, सामग्री और भविष्य की क्षमता योजनाओं के आधार पर स्टैंडअलोन उपकरण, बैच सिस्टम और रोबोट-संचालित सेल का संयोजन किया जाता है।